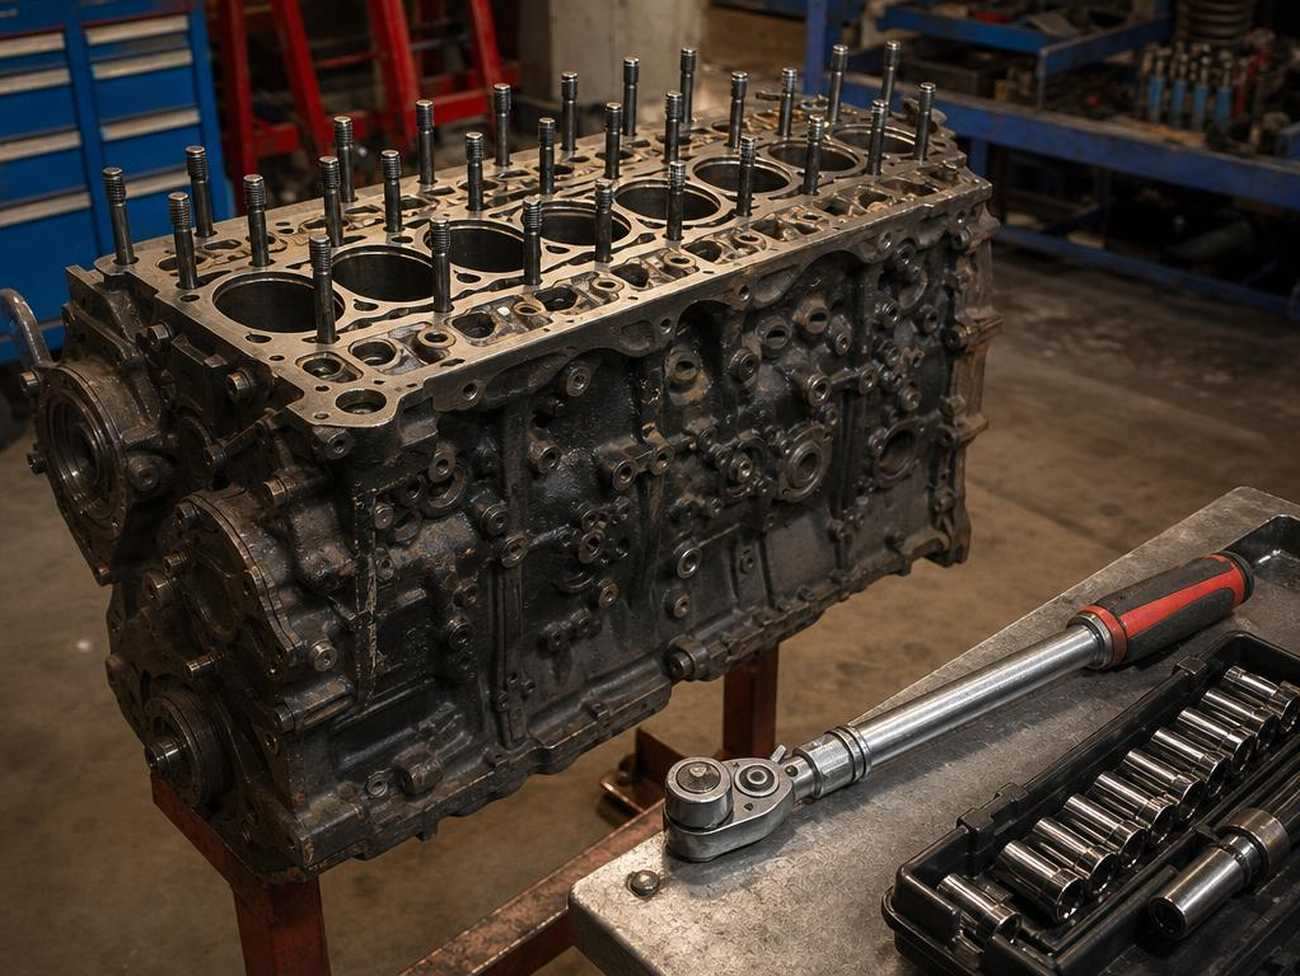
Этот материал для механиков СТО и владельцев техники на Cummins 6ISBe: разбор точных моментов затяжки ГБЦ, клапанного механизма, коленвала и топливной системы при капремонте двигателя.
«Собрали ГБЦ, прогрели — потёк антифриз по прокладке» — такой звонок я слышал за последний месяц дважды, и оба раза причина одна: болты затягивали на глаз, без динамометрического ключа и без доворота по углу.
Я Андрей Петров, 17 лет работаю с китайской спецтехникой и двигателями Cummins (камминз), веду specteh.blog. Через мою ремзону прошли десятки капремонтов 6ISBe на КамАЗах, грузовых автомобилях и другой технике, и большинство повторных поломок после сборки — это не брак деталей, а неправильная затяжка ГБЦ, шатунов или клапанов.
Болты ГБЦ Cummins 6ISBe затягиваются в несколько проходов с финальным доворотом на угол 90 градусов — точное значение момента по этапам зависит от модификации двигателя и указано в заводском руководстве, но общая логика одна: от центра к краям, по спирали, с контролем угломером.
Эта статья — про ремонт двигателя 6ISBe (6ISBe300 и близкие модели) на технике и грузовиках, включая КамАЗ: моменты затяжки ГБЦ, клапанов, коленвала, маховика и топливной системы. За последние годы на рынке встречаются модификации разных лет выпуска, и у каждой свои нюансы. Двигатель 6ISBe300 на КамАЗ развивает мощность до 300 л.с. и крутящий момент до 1100 Нм, и такие рабочие нагрузки требуют точного соблюдения технических норм затяжки — иначе через 2-3 тысячи километров пробега жди повторного ремонта.
Сколько Нм нужно для затяжки ГБЦ Cummins 6ISBe?
Болты головки блока цилиндров Cummins 6ISBe затягиваются в 3-4 прохода с финальным доворотом на угол 90-180°: типовая последовательность — 60-90 Нм на первом этапе, затем доворот ключом с угломером на 90°, и ещё один доворот на 90°. От этой схемы зависит герметичность прокладки, а при недотяге она не держит давление уже на первой сотне моточасов.
У разных источников цифры по 6ISBe расходятся: где-то указан диапазон 60-140 Нм с двумя доворотами по 90°, где-то 90 Нм дважды плюс доворот 90°, где-то ступени 80-110-130 Нм с финальным доворотом. Это не ошибка, а разница модификаций и ревизий двигателя — точные значения для конкретного блока нужно проверить по каталогу запчастей и сверить с руководством Cummins на вашу серийную модель.
Болты ГБЦ Cummins 6ISBe затягиваются в несколько проходов по спирали — от центра к краям, а не от края к краю и не по кругу. Такая последовательность равномерно распределяет усилие по прокладке и не даёт головке блока перекоситься во время затяжки.
Резьбу болтов ГБЦ смазывают чистым моторным маслом перед затяжкой — сухая или графитовая смазка меняет коэффициент трения, и реальное усилие на прокладке получается не тем, что показывает динамометрический ключ. Это одна из частых причин, почему две одинаковые на вид сборки ведут себя по-разному.
Ниже — таблица проходов затяжки с моментами и углами доворота по этапам.
| Этап затяжки | Момент / угол | Примечание |
| 1 проход | 60-90 Нм | по спирали, от центра к краям |
| 2 проход | доворот +90° | динамометрический ключ с угломером |
| 3 проход | доворот +90° | финальный этап затяжки |
| Проверка | по каталогу | сверить с оригинальным мануалом Cummins на модификацию |
Финальный этап затяжки болтов ГБЦ включает доворот на угол 90°, и именно здесь чаще всего ошибаются: без угломера «на ощущение» доворот получается то 70°, то 110°. Динамометрический ключ с угломером необходим для контроля финального доворота болтов ГБЦ — обычный ключ с меткой на рукоятке даёт погрешность в 15-20°, а этого достаточно, чтобы прокладка потекла через пару тысяч километров.
Перед затяжкой проверить стоит не только момент, но и состояние самих болтов — резьба с вытяжкой или коррозией не даст нужного усилия даже при точной цифре на ключе, об этом дальше.
Порядок затяжки болтов головки блока цилиндров
Порядок затяжки болтов ГБЦ Cummins 6ISBe выполняем от центра блока цилиндров к краям по спирали, в несколько проходов с нарастающим усилием. Это правило действует для любой модификации 6ISBe — схема рисунка затяжки берётся из руководства производителя, но логика «от центра» универсальна.
Перед установкой новой прокладки поверхность блока и головки нужно очистить от старого герметика и нагара — неровности или задиры на посадочной поверхности дают пробой прокладки даже при идеальной затяжке. После замены прокладки деталей проверяю плоскость головки на коробление линейкой, это занимает пять минут и экономит повторную разборку. При монтаже головки важно не торопиться: каждый болт нужно затянуть строго в своей очереди, а не «как удобнее».
- Очистить резьбу и посадочные поверхности, убрать остатки старого герметика
- Нанести смазку — чистое моторное масло на резьбу и под головку болта
- Установить болты вручную, затянуть первый проход по спирали от центра к краям
- Выполнить доворот на угол, указанный в руководстве, динамометрическим ключом с угломером
- Повторить финальный доворот, проверить момент на контрольных точках
Болты ГБЦ после снятия подлежат замене при отклонении длины от допуска мануала — у болтов с доворотом на угол резьба вытягивается пластически, и повторное использование детали за пределами допуска не даёт нужного усилия затяжки, даже если момент на ключе показывает нужное число. Измеряю длину штангенциркулем и сравниваю с новым болтом из того же каталожного номера — разница больше 0,3-0,5 мм обычно означает замену.
Неправильная затяжка или повторное использование вытянутых болтов — частая причина того, что после ремонта двигатель уходит в перегрев или теряет компрессию в одном-двух цилиндрах. Используйте только оригинальные болты ГБЦ или проверенные аналоги с тем же классом прочности — дешёвая замена часто не держит заявленный момент и доворот. Важно затянуть каждый болт строго в заданной последовательности проходов, а при демонтаже и монтаже узла не нарушать порядок операций.
Ниже — про клапанный механизм и коленвал: там своя последовательность и свои допуски.
Моменты затяжки клапанного механизма и коленвала
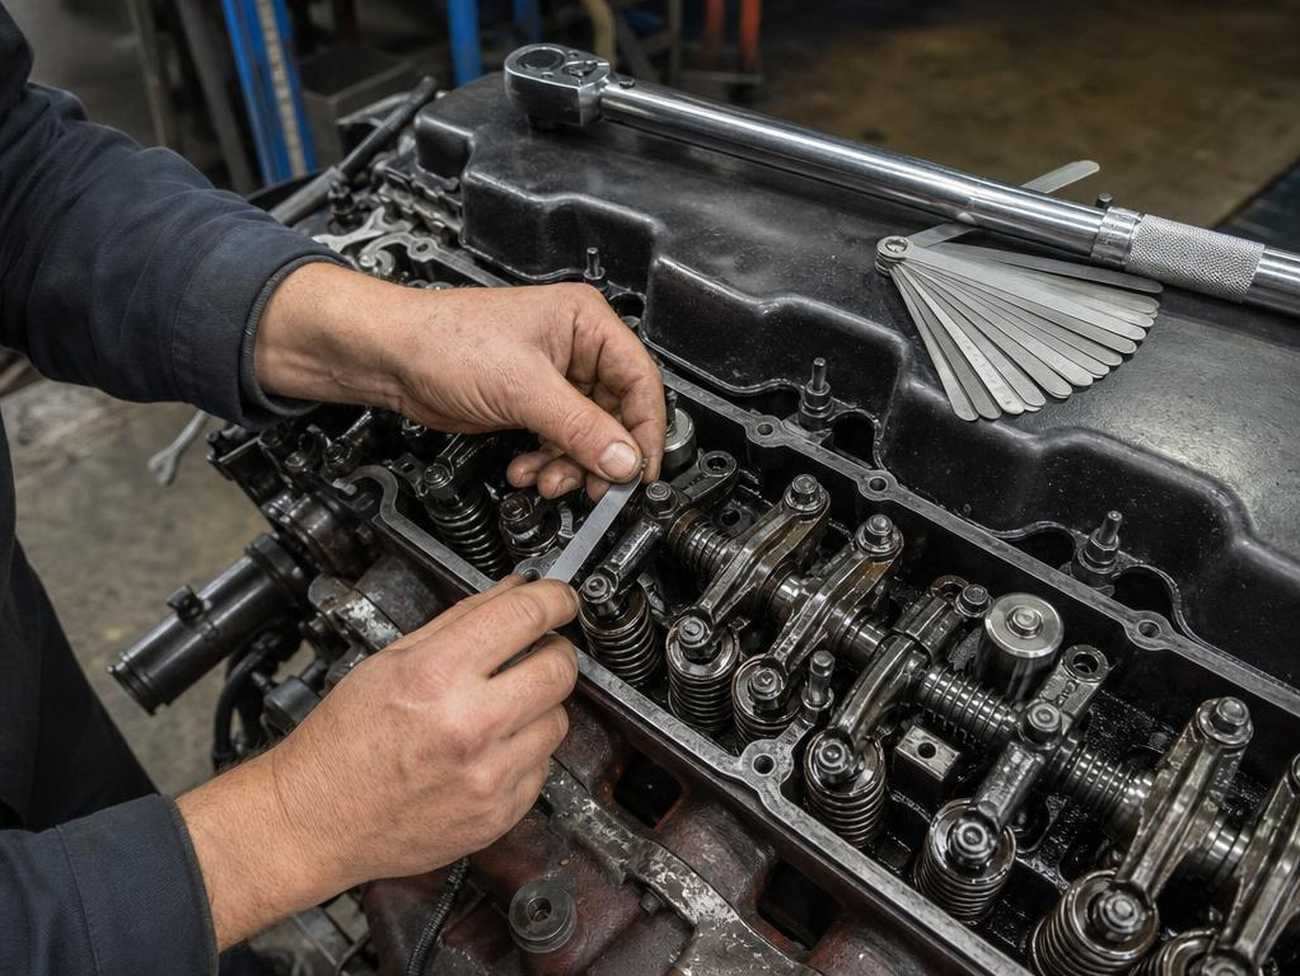
Тепловой зазор впускных клапанов на 6ISBe составляет 0,25 мм, выпускных — 0,50 мм, и эта разница не опечатка: выпускной клапан греется сильнее и расширяется больше, поэтому ему нужен запас. Регулировку клапанного механизма выполняют на холодном двигателе — на горячем металл расширен, и щуп покажет зазор меньше реального, а после остывания клапана начнётся стук или потеря компрессии цилиндра. Проверку зазоров делаю щупом нужной толщины на полностью закрытом клапане, когда толкатель находится в нижней точке кулачка распредвала.
После установки щупа контргайку регулировочного винта затягивают динамометрическим ключом на момент из мануала для конкретной модификации — здесь важна не сила руки, а повторяемость результата на всех клапанах блока цилиндров. Сначала выставляю зазор отвёрткой через винт, фиксирую щуп, затем затягиваю контргайку и ещё раз проверяю зазор — при затяжке винт может немного сдвинуться, и щуп либо перестаёт идти, либо начинает проваливаться.
- Зазоры проверяют и регулируют строго на холодном двигателе, по порядку цилиндров из мануала
- Щуп должен входить с умеренным сопротивлением — без люфта и без заклинивания
- Контргайку винта толкателя затягивают после фиксации зазора, с контролем момента
- После затяжки зазор проверяют повторно — винт может сместиться на доли миллиметра
Увеличенный зазор клапанов на раннем этапе указывает на износ толкателей или коромысел — резкий металлический стук на холостом ходу, усиливающийся на холодных оборотах, обычно первый симптом. Признаки износа валов механизма газораспределения проявляются постепенно: сначала шум на холостом, затем провалы мощности из-за неполного открытия клапана. Диагностика на этом этапе дешевле, чем ремонт после задира кулачка распредвала — разница в стоимости запчастей кратная.
Свободное качание коромысла на оси сигнализирует об износе кулачков распредвала или гидрокомпенсаторов — рукой проверяю люфт при снятой крышке клапанного механизма, здоровое коромысло не должно иметь ощутимого бокового зазора. Момент затяжки коренных и шатунных подшипников коленвала тоже требует динамометрического ключа с угломером, аналогично болтам ГБЦ — здесь важно не путать последовательность клапанов с порядком затяжки коренных опор.
Затяжка топливной системы: форсунки, ТНВД, коллектор и турбина
Форсунки высокого давления на 6ISBe уплотняют новым медным кольцом, смазанным дизтопливом перед установкой — старое кольцо повторно не ставлю никогда, даже если визуально оно не деформировано: медь однократно обжимается под нагрузкой и теряет упругость. Топливные магистрали и трубки Fleetguard или оригинальные нужно монтировать без перекоса, иначе утечки давления впрыска проявятся не сразу, а через десятки часов работы агрегата под нагрузкой.
Прижимная планка форсунки затягивается динамометрическим ключом с малым диапазоном момента — здесь легко перетянуть, потому что крепёж короткий и усилие руки кажется небольшим даже при превышении нормы. Перетяжка планки деформирует корпуса форсунки и меняет угол распыла топлива, что потом списывают на «плохую солярку», хотя причина в ремонте. Гайки выпускного коллектора на 6ISBe затягивают от центра к краям на холодном двигателе, в два-три прохода — металл коллектора при нагреве расширяется неравномерно, и затяжка на горячую даёт перекос и прогар прокладки.
По схеме затяжки топливной системы 6ISBe близок к родственным моторам линейки Cummins — в отличие от компактного ISF или тяжёлого ISLE, где другая геометрия крепежа и свои значения моментов, здесь важно не переносить цифры с соседних серий, а сверяться с мануалом именно на эту модификацию.
| Узел | Момент затяжки, Нм | Примечание |
| Форсунка (прижимная планка) | 25-30 | только динамометрический ключ малого диапазона |
| Трубки высокого давления | 25-35 | без перекоса, контроль по месту |
| Выпускной коллектор | 45-55 | от центра к краям, на холодном двигателе |
| Шпильки турбокомпрессора | 35-45 | замена при коррозии резьбы |
| Крепление ТНВД к блоку | 45-60 | уточнять по мануалу для конкретной модификации |
Таблица приблизительная — перед работой моменты узлов топливных насосов и турбины сверяю с руководством на конкретную модификацию 6ISBe, цифры у разных производителей техники с этим двигателем могут отличаться на 10-15%. При демонтаже турбины и коллектора всегда осматриваю резьбу шпилек на коррозию — следы ржавчины или сорванная нитка требуют замены, а не очистки щёткой.
Шпильки турбокомпрессора заменяют при коррозии или вытяжке резьбы — попытка затянуть повреждённую шпильку до нужного момента часто кончается обломом в корпусе, а высверливание обломка в алюминиевом корпусе турбины превращает простую замену прокладки в отдельный ремонт на полдня. То же касается охлаждающей системы турбины — уплотнения и штуцеры жидкости проверяю на подтёки отдельно от моментов крепления, это разные источники утечек.
Какой момент затяжки у болтов маховика и крышек шатунов Cummins 6ISBe?
Болты маховика Cummins 6ISBe работают на срез и растяжение при высоком моменте затяжки, поэтому относятся к одноразовому крепежу: после снятия маховика для замены сцепления или заднего сальника коленвала старые болты в отвал, ставятся новые из комплекта. Контроль у этого крепежа ведётся не только динамометрическим ключом, но и углом доворота — после базового момента болт довёртывают на фиксированный угол, зависящий от конкретной модификации двигателя и материала крепежа, поэтому цифру угла беру из мануала на конкретный блок, а не по памяти с прошлого ремонта.
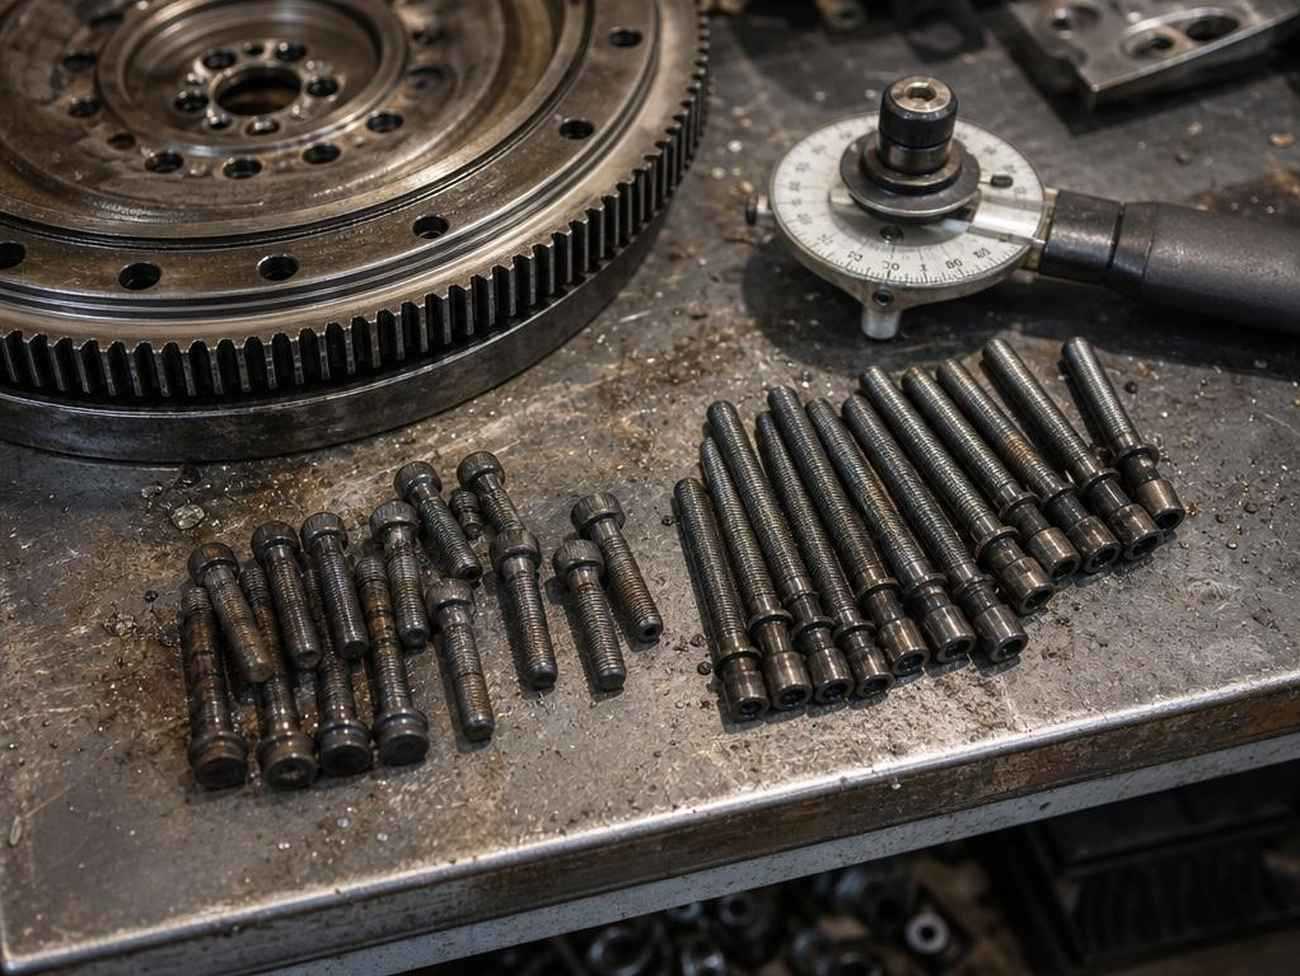
Болты крышек шатунов относятся к той же категории одноразового крепежа с контролем по углу поворота — растягиваются при затяжке почти до предела текучести металла, и повторной затяжке не подлежат. Крышки шатунов нельзя переставлять местами или разворачивать на 180°: каждая крышка притёрта к своему шатуну при помощи механической обработки на заводе, и посадочное место под вкладыши при перестановке теряет геометрию, из-за чего коренные и шатунные вкладыши получают неравномерный прижим и перегреваются за считаные часы работы под нагрузкой. На блоке и крышке всегда есть метки совпадения — цифра или риска, и перед разборкой я фотографирую расположение каждой крышки до снятия, потому что на слух после демонтажа шатуны из разных цилиндров почти не различить.
Коренные и шатунные шейки коленвала 4ISBe, 6ISBe и QSB6.7 имеют ремонтные размеры с шагом 0,25 мм — при износе шейки её шлифуют под ремонтный вкладыш следующего шага, а не ставят вкладыш произвольной толщины вместо точного подбора. Цилиндры блока объёмом 4,5 и 6,7 литра у Cummins допускают расточку только один раз до оверсайза 0,5 мм — дальше геометрия стенки цилиндра и толщина металла под гильзой не позволяют безопасно снимать металл повторно, и мотору остаётся только замена блока или установка ремонтных гильз. Шестерни привода ГРМ и других вспомогательных узлов при этом ремонте не затрагиваются: у них свои моменты затяжки, не связанные с шатунами и маховиком, свой крепёж и свои допуски, путать их при сборке не стоит.
С чего начать проверку моментов затяжки перед сборкой Cummins 6ISBe
Перед сборкой Cummins 6ISBe беру мануал производителя на конкретную модификацию — QuickServe или бумажную инструкцию владельца техники, где собраны моторы этой линейки с привязкой к году выпуска и комплектации. Цифры моментов для 6ISBe на разной технике могут отличаться из-за разных версий прокладок и крепежа, и ориентироваться на данные из памяти или с форума — риск для качества ремонта, который потом вернётся как рекламация.
Весь одноразовый крепёж — болты ГБЦ, маховика, крышек шатунов — меняю на новые запчасти перед сборкой, без исключений даже при визуально целой резьбе: это не экономия, а гарантия, что мотор не встанет из строя через пару тысяч км из-за ослабшего соединения. Динамометрический ключ с угломером держу откалиброванным и проверяю калибровку не реже раза в год — разброс показаний в 10-15% на этом крепеже означает либо недотяг с риском прогара прокладки, либо перетяжку с обрывом резьбы в блоке, и оба случая кончаются простоем техники и ремонтом дороже планового.
Нарушение моментов затяжки на дизеле такого класса в результате даёт не разовую поломку, а цепочку отказов — потёкшая прокладка ГБЦ тянет перегрев, перегрев тянет деформацию головки, а она уже требует замены дорогих деталей вместо дешёвой прокладки. Для бизнеса, который держит технику на этом двигателе, дешевле один раз сверить момент с заводской документацией и купить надёжные оригинальные запчасти, чем экономить на крепеже и потом разбирать мотор повторно. Без точных цифр мануала на конкретную модификацию и без исправного динамометрического ключа с угломером повторяемого результата не добиться — угол доворота на глаз не восстановить, как ни старайся.
Список литературы
- Cummins Inc. — Workshop Manual, Cummins 6ISBe / QSB6.7 Series Diesel Engines // Cummins QuickServe Online, актуальная редакция
- Cummins Inc. — Cummins Engineering Standard CES 20081, Lubricating Oil Requirements // Cummins Technical Documentation
- ГОСТ 1050-2013 — Металлопродукция из нелегированных конструкционных качественных и специальных сталей // применительно к крепежу ДВС, нормы на болты и шпильки
- ГОСТ 1759.4-87 — Болты, винты, шпильки и гайки. Механические и эксплуатационные свойства // классы прочности крепёжных изделий