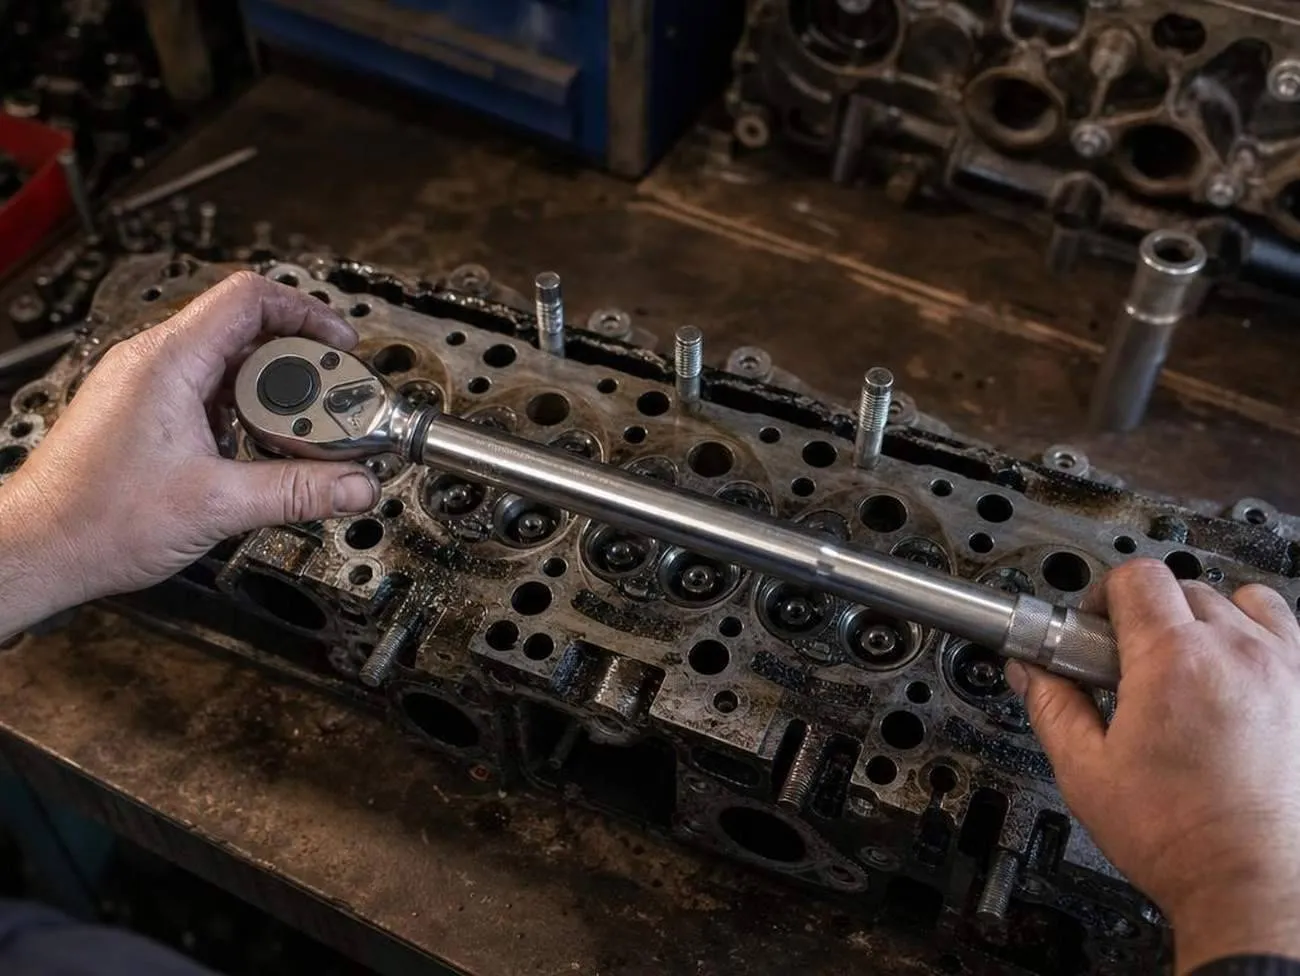
Эта статья для механиков и владельцев техники, которым нужны точные моменты затяжки Cummins ISF 2.8 по узлам — ГБЦ, коренные и шатунные подшипники, форсунки, привод ГРМ, клапана, навесное оборудование. Если на ISF 2.8 затянуть болты ГБЦ «на глазок» или ключом без доворота — через пару тысяч километров получите трещину в блоке или прогоревшую прокладку. Я видел это на подъёмнике своими руками.
Этот двигатель работает с болтами TTY — тянущимися за предел упругости, и схема затяжки тут единственный рабочий вариант, не рекомендация. Малейшая ошибка в порядке затяжки, в угле доворота или в состоянии резьбы отзывается перекосом ГБЦ, пропуском компрессии между цилиндрами или гидроударом в глухом отверстии блока, если туда попала жидкость.
Отдельная головная боль — топливная система Common Rail: давление там такое, что лишний Н·м на гайке трубки или на прижимном болте форсунки превращается в утечку в обратку или смятую шайбу, а это сразу просадка мощности и дымный выхлоп. Ниже разбираю узлы, где цена ошибки особенно высока — ГБЦ, коренные с шатунами, форсунки, привод ГРМ, клапана и навесное оборудование. Даю точные моменты затяжки, углы доворота и порядок действий, которые использую сам в ремзоне, чтобы вы собрали двигатель без лишней переделки.
Моменты затяжки ГБЦ Cummins ISF 2.8 — полная схема
Болты ГБЦ на ISF 2.8 затягиваются только по угловой схеме: сначала 60 Н·м, затем доворот на 90°, и ещё один доворот на 90°. Три этапа, без пропусков и без попыток сократить процесс одним «финальным» моментом. Резьбу болтов и постели под головки перед этим обязательно смазываю — без смазки резьбы угол доворота даёт другое реальное усилие, и весь расчёт летит.
Прокладка ГБЦ имеет собственную логику затяжки крепежа по контуру: 20 Н·м, затем доворот 100°±6°, а следующим этапом — ещё 110°±6°. Такая разбивка нужна, чтобы прокладка садилась равномерно, без локальной деформации, которая потом даст пропуск охлаждающей жидкости в масло.
| Этап | Момент/угол |
| 1 | 60 Н·м |
| 2 | доворот 90° |
| 3 | доворот 90° |
Болты ГБЦ на ISF 2.8 относятся к TTY — это значит, что повторно их использовать после угловой затяжки нельзя. Металл болта за пределом упругости вытягивается, и при повторной протяжке он просто рвётся или держит заниженное усилие. Каждый снятый болт — под замену, новый болт соответствует заводской спецификации, старого в сборку не ставьте.
Перед установкой нового болта проверьте его длину: если она больше 161,4 мм, болт уже выработал запас и требует замены, даже если выглядит целым. Отдельно слежу за глухими резьбовыми отверстиями блока — там часто остаётся масло или ОЖ после снятия головки.
Было дело — затянул болт в непросушенное отверстие, услышал хлопок, а при разборке увидел трещину в теле блока от гидроудара. С тех пор каждое глухое отверстие продуваю и просушиваю перед сборкой, без исключений.
Затягивайте болты только крест-накрест, от центра головки к краям — это убирает перекос и равномерно распределяет усилие по цилиндрам.
Какой момент затяжки у болтов коренных и шатунных подшипников Cummins ISF 2.8?
Болты крышек коренных подшипников затягиваются по схеме 50 Н·м, затем 80 Н·м, и финальный доворот на 90°. Болты шатунов идут по другой логике: 34 Н·м, отпуск на 60°, снова 34 Н·м, и доворот на 60°. Это два разных узла с разной механикой нагрузки, и путать схемы нельзя.
| Узел | Момент/угол |
| Коренные подшипники | 50 Н·м → 80 Н·м → доворот 90° |
| Шатунные болты | 34 Н·м → отпуск 60° → 34 Н·м → доворот 60° |
Крышки коренных подшипников у ISF 2.8 нумеруются — на каждой выбито своё посадочное место, и переставлять их между постелями нельзя. Геометрия постели подгоняется индивидуально при расточке блока на заводе, и крышка с чужого места даёт перекос вкладыша и ускоренный износ.
Шатунные подшипники на этом двигателе — расходник одноразового использования: при каждой разборке шатунов вкладыши меняются на новые, независимо от визуального состояния старого. Экономия на этом узле обходится дороже замены коленвала.
Перед установкой шатунных крышек проверяю ориентацию поршня по метке — поршневые кольца и юбка должны смотреть в заводском направлении относительно оси коленчатого вала, иначе геометрия нагрузки на шатун и постель собьётся.
После сборки обязательно замеряю осевой люфт коленвала — у ISF 2.8 он должен укладываться в диапазон 0,023-0,365 мм. Выход за эти значения говорит либо об изношенном опорном подшипнике, либо об ошибке при установке упорных полуколец.
Затяжка форсунок и топливной системы Common Rail на ISF 2.8
Прижимной болт форсунки Common Rail затягивается по схеме 15 Н·м плюс доворот 90° — именно доворот, а не просто финальный момент, обеспечивает равномерное прижатие форсунки к посадочному месту в головке. Гайки топливопроводов высокого давления, идущих от рампы к форсункам, затягиваются моментом 27 Н·м, без доворота, но с обязательным контролем — при затяжке соединений держите штуцер рампы вторым ключом, иначе трубка проворачивается и деформируется.
Под каждой форсункой стоит медная шайба толщиной 1,5 мм, устанавливается только в одном экземпляре — докладывать вторую шайбу «для надёжности» не нужно, это нарушает высоту посадки форсунки в камере сгорания.
Перетяжка прижимного болта форсунки приводит к смятию медной шайбы и утечке топлива в обратную магистраль — симптом узнаваемый: падение давления в рампе и повышенный расход при нормальной работе двигателя на холостых. Недотяжка даёт обратный эффект — прогар посадочного места от прорыва газов. Убедитесь, что шайба новая и не имеет следов предыдущей установки перед каждой затяжкой. После сборки всегда проверяю герметичность соединений под давлением, прежде чем запускать двигатель под нагрузкой.
Отдельно смотрю на состояние посадочных мест форсунок в головке блока — нагар с них снимаю аккуратно, без царапин, иначе новая медная шайба не даст нужного прилегания. При затяжке соединений рампы держу её корпус неподвижно: топливные трубки высокого давления тонкие и легко гнутся, если прикладывать усилие без фиксации второй рукой.
Привод ГРМ, звездочка распредвала и маховик — порядок и моменты затяжки
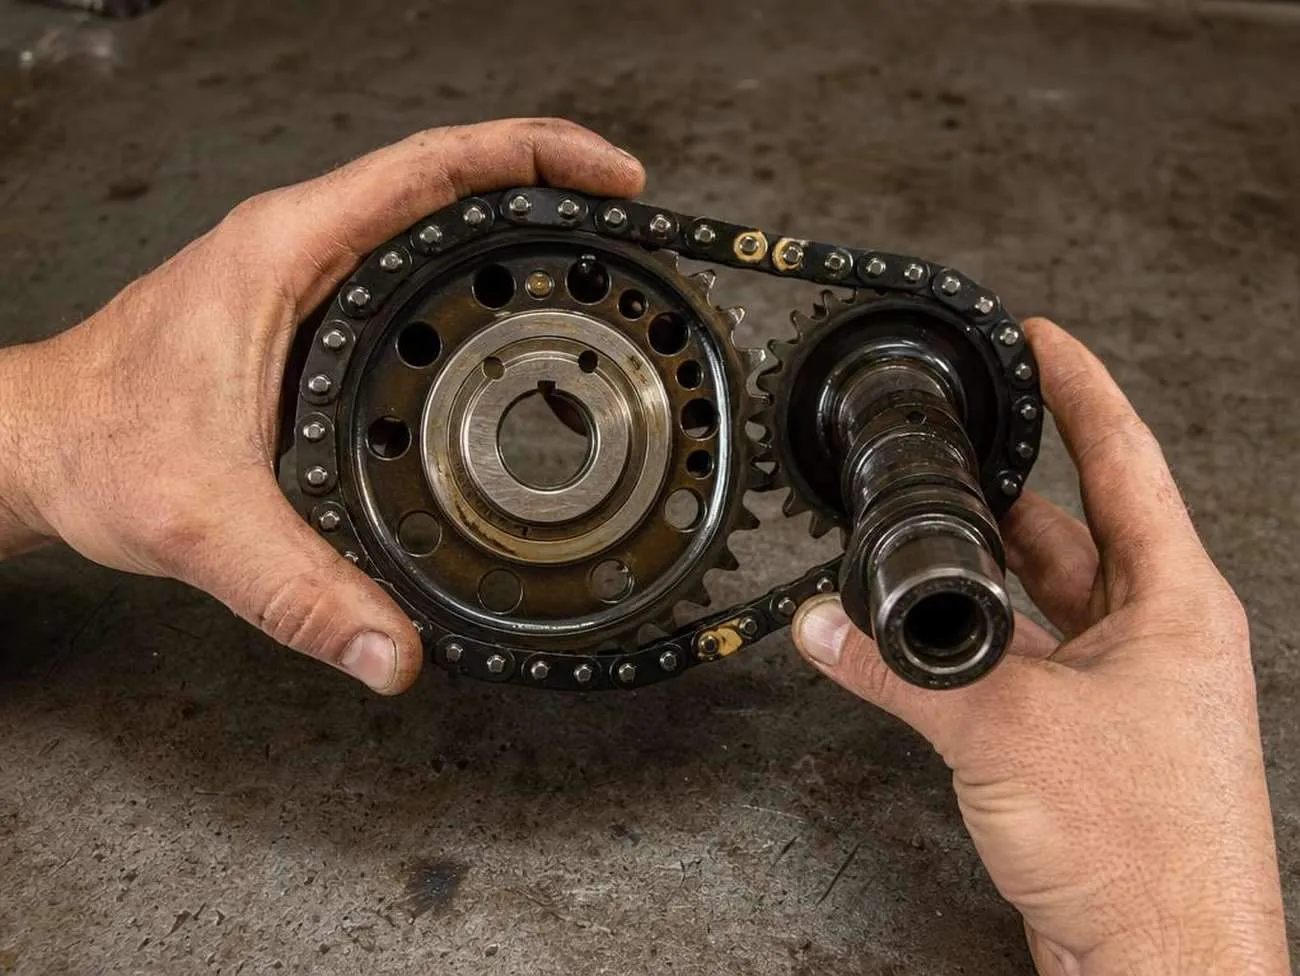
Звездочка распредвала ISF 2.8 крепится без шпонки — держит её только силой трения центральный болт. Порядок затяжки здесь не формальность: именно он не даст звездочке провернуться на валу под нагрузкой.
Затягивается звездочка распредвала двухэтапно: сначала 30 Н·м, затем доворот до 160 Н·м. Пропустите первый этап — на втором легко передавить резьбу и получить люфт, который вылезет через пару тысяч километров смещением фаз газораспределения.
Перед установкой цепи привода ГРМ совмещайте метки на звездочках коленвала и распредвала — без этого синхронизация фаз уйдёт, даже если моменты затянуты идеально. Направляющие цепи крепятся штатным крепежом без особого момента, но затягивать их нужно равномерно, чтобы цепь не перекосило.
Было дело — поставили промежуточную шестерню ГРМ уже после монтажа коленвала, «на глазок». Метки не совпали на два зуба, двигатель завели — клапана погнули на третьей минуте работы.
Промежуточная шестерня ГРМ устанавливается первой, до монтажа коленвала — это правило из мануала, и его нарушение стоило моим клиентам комплекта клапанов. Маховик затягивается по схеме TTY: 30 Н·м, затем отпуск на 180°, затем снова 30 Н·м и доворот на 90°. Шкив коленвала — отдельный узел, его момент указан на шкиве и в документации на двигатель, не путайте со схемой маховика.
Крышка ГРМ Cummins ISF 2.8 герметизируется составом Loctite 5999 (FIRG) — полосой без разрывов по всему контуру. Любой пропуск в углу у болтов крепления даст течь масла уже через неделю работы нового двигателя.
Зазоры клапанов и моменты затяжки клапанного механизма ISF 2.8
Клапанный зазор впускных клапанов составляет на холодном двигателе 0,25 мм. Клапанный зазор выпускных клапанов составляет на холодном двигателе 0,50-0,51 мм — разница существенная, и перепутать их местами — частая ошибка механиков, которые регулируют клапана «по памяти» без таблицы под рукой.
Перед регулировкой двигатель должен остыть минимум 3-4 часа после остановки — замер щупом на горячем блоке даёт заниженный зазор, и после остывания клапана начинают стучать или прогорают от недостаточного зазора на выпуске.
Момент затяжки опор коромысел — 24 Н·м, затягивайте их крест-накрест, а не по кругу, иначе вал коромысел перекосит на посадочных местах. Крышку клапанного механизма затягивайте моментом 10 Н·м — резьбу в алюминиевой головке легко срывать, если взять больше.
Регулировка идёт в два этапа: сначала проверка зазора щупом нужной толщины, затем фиксация контргайки регулировочного винта моментом 20 Н·м с удержанием винта от проворота. После фиксации обязательно перепроверьте зазор щупом ещё раз — контргайка при затяжке почти всегда немного сдвигает винт, и нескольких градусов проворота достаточно, чтобы зазор ушёл за допуск.
Регулировать клапана выгоднее сразу на обоих рядах цилиндров по одной схеме, а не выборочно — так меньше риск пропустить один клапан и забыть вернуться к нему после проверки остальных. Записывайте замеренные зазоры по каждому клапану в блокнот или телефон — на следующем обслуживании это сэкономит время и покажет, насколько быстро садится клапанный механизм на конкретном двигателе.
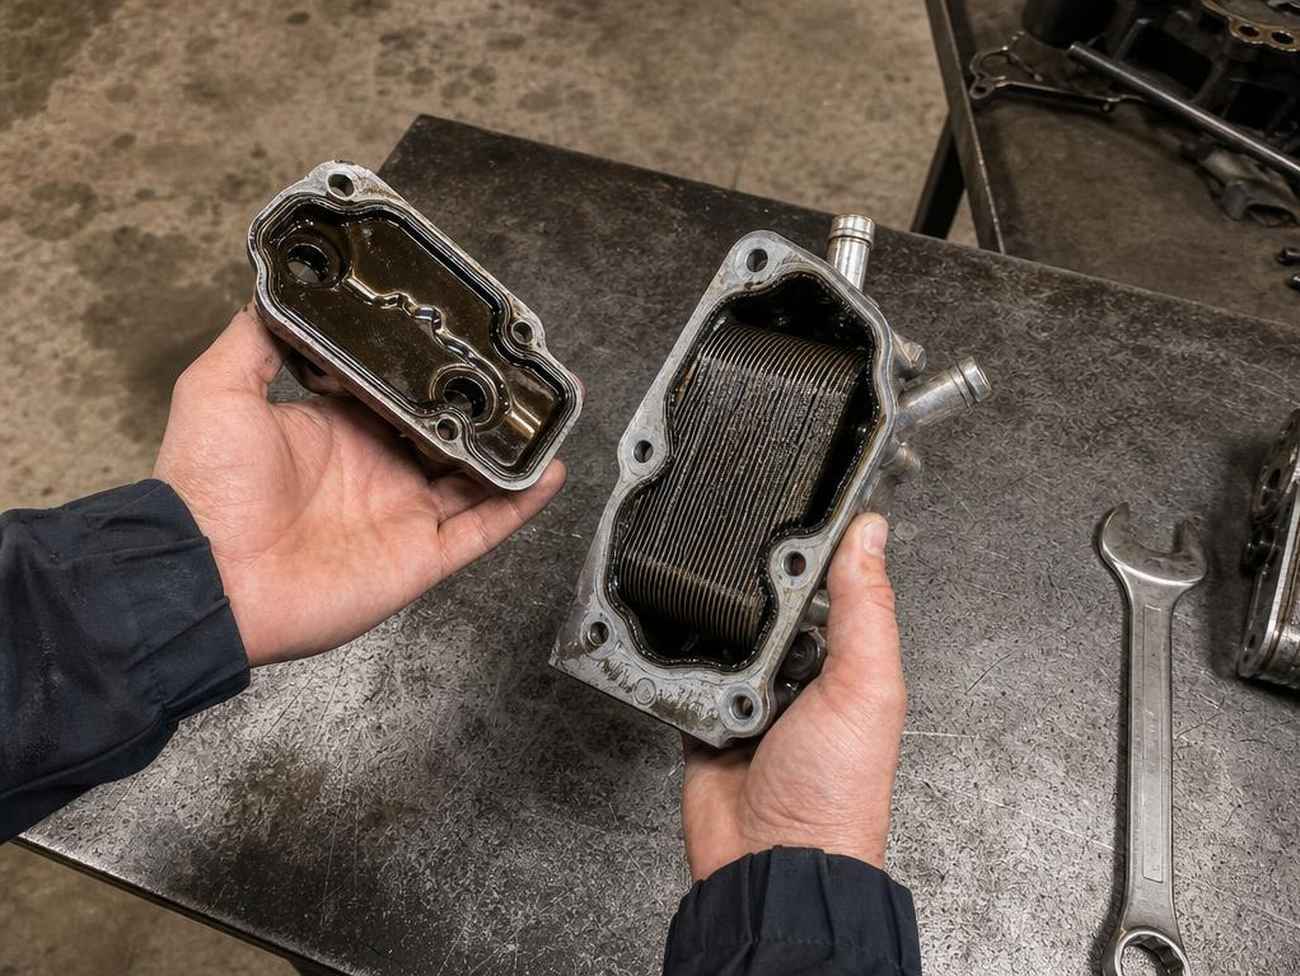
Теплообменник Cummins ISF 2.8 охлаждает моторное масло антифризом через пакет пластин — масло и охлаждающая жидкость идут по соседним каналам, не смешиваясь, если прокладки и пластины целы.
Признак неисправности теплообменника — эмульсия в охлаждающей жидкости или падение давления масла при прогретом двигателе. Давление масла на холостом ходу ISF 2.8 в норме составляет 1,3-1,4 кг/см², давление масла при 2500 об/мин не должно превышать 3,4 кг/см². Выход за эти границы в любую сторону — повод снимать теплообменник и проверять пакет пластин на засор или трещину.
| Режим | Норма давления масла |
| Холостой ход | 1,3-1,4 кг/см² |
| 2500 об/мин | не более 3,4 кг/см² |
Болты теплообменника затягиваются моментом 24 Н·м равномерно по кругу корпуса — перекос на этом узле почти гарантирует течь масла в контур охлаждения. Момент болтов выпускного коллектора — 44 Н·м, впускного коллектора — 24 Н·м, крепление турбины к выпускному коллектору — 44 Н·м.
Масляный фильтр накручивается от руки до касания прокладки, затем доворот на 3/4 оборота — никакого динамометрического ключа здесь не нужно, и срывать фильтр ключом при установке — верный способ продавить прокладку корпуса. Крышка маховика (картер) герметизируется полосой герметика толщиной 1-2 мм по всему контуру перед установкой деталей привода.
После затяжки навесного оборудования обязательно проверяю состояние патрубков системы охлаждения — трещины и потёртости на них редко видны сразу, но именно через них чаще всего уходит жидкость при первом прогреве под нагрузкой. Хомуты патрубков затягиваю без перетяжки, чтобы не передавить резину на штуцере корпуса.
Что делать, если момент затяжки Cummins ISF 2.8 не указан в инструкции?
Если момента затяжки для конкретного узла Cummins ISF 2.8 нет под рукой — ответ простой: берите общую таблицу моментов затяжки по резьбе и классу прочности крепежа. Для метрической резьбы M6-M14 и болтов класса 8.8, 10.9 или 12.9 такие таблицы есть в любом справочнике по машиностроительному крепежу, и они дают безопасный диапазон, пока вы не нашли точное заводское значение.
Логика простая: чем крупнее резьба и выше класс прочности, тем больше момент. M8 класса 8.8 тянется совсем не так, как M8 класса 10.9 — разница существенная, и путать их нельзя. Маркировка класса прочности выбита на головке болта, так что смотрите на деталь, а не угадывайте.
Затяжка «на глазок», без динамометрического ключа — прямой путь к проблемам. Недотянули — соединение потечёт или разболтается на ходу, перетянули — срыв резьбы или трещина в посадочном месте, особенно на алюминиевых корпусах. Я видел оба случая в ремзоне, и оба раза переделка стоила дороже, чем купить нормальный ключ.
Если узел ответственный — ГБЦ, коренные, шатунные болты — общая таблица это временная мера, а не замена заводскому значению. Ищите номер детали в каталоге запчастей Cummins: по номеру можно выйти на точную спецификацию момента и на то, допускается ли повторное использование крепежа.
Большинство высокопрочных болтов на этом двигателе — одноразовые, их растягивают при затяжке, и повторная протяжка старого болта не даёт нужного усилия. Правило простое: нашли номер в каталоге — заказывайте новый крепёж, а не снятый при разборке. Это дешевле одного ремонта по гарантии.
С чего начать протяжку двигателя Cummins ISF 2.8 после сборки, чтобы не повредить ГБЦ и блок
Протяжку Cummins ISF 2.8 после сборки начинайте не с ключа, а с проверки чистоты. Все резьбовые отверстия и сами болты должны быть сухими — без следов масла и охлаждающей жидкости в отверстии. Жидкость в глухом отверстии несжимаема, и затяжка «до упора» в таком случае легко разносит резьбу в блоке, а это уже серьёзный ремонт.
Дальше — порядок затяжки. На ГБЦ, коренных опорах и любом узле с несколькими точками крепления работайте от центра к краям или крест-накрест, в несколько проходов с нарастающим моментом. Если тянуть по кругу или с одного края, прокладку или вкладыш может перекосить, и герметичность узла будет нарушена сразу.
После первого пуска на холостых не уходите от машины. Проверьте все собранные соединения на герметичность — масляный поддон, теплообменник, топливные магистрали, патрубки ГРМ. Течь на этом этапе заметить легко, а если упустить — она проявится позже уже под нагрузкой и приведёт к повреждению других узлов.
Первые часы и километры — период обкатки, и здесь важно не нагружать двигатель полностью. Контролируйте температуру, держите умеренные обороты, ограничьте пробег до нормы производителя перед полной нагрузкой. Диагностика на этом этапе — это внимание к показаниям, а не сканер: слушайте двигатель, следите за приборами.
Такие двигатели массово приходят в ремзону именно на автомобилях Газель Next — протяжка ISF 2.8 после сборки там встречается регулярно. Используйте те же правила управления обкаткой для любого автомобиля с этим мотором, и бизнес заказчика не встанет из-за повторного ремонта. Детали и запчасти под этот крепёж подбирайте по каталожному номеру, а не на глаз — размеры узла и порядок работ от этого не меняются.
Список литературы
- Cummins QuickServe Online (QSOL) — сервисный портал Cummins, доступ по серийному номеру двигателя
- Cummins Service Manual ISF2.8 CM2220 F101 (bulletin 4310846) — заводской сервис-мануал
- SAE J1939-71 / J1939-73 — стандарт расшифровки SPN/FMI диагностических кодов
- ГОСТ 8581-2021 (взамен ГОСТ 8581-78) — Масла моторные для автотракторных дизелей. Технические условия